
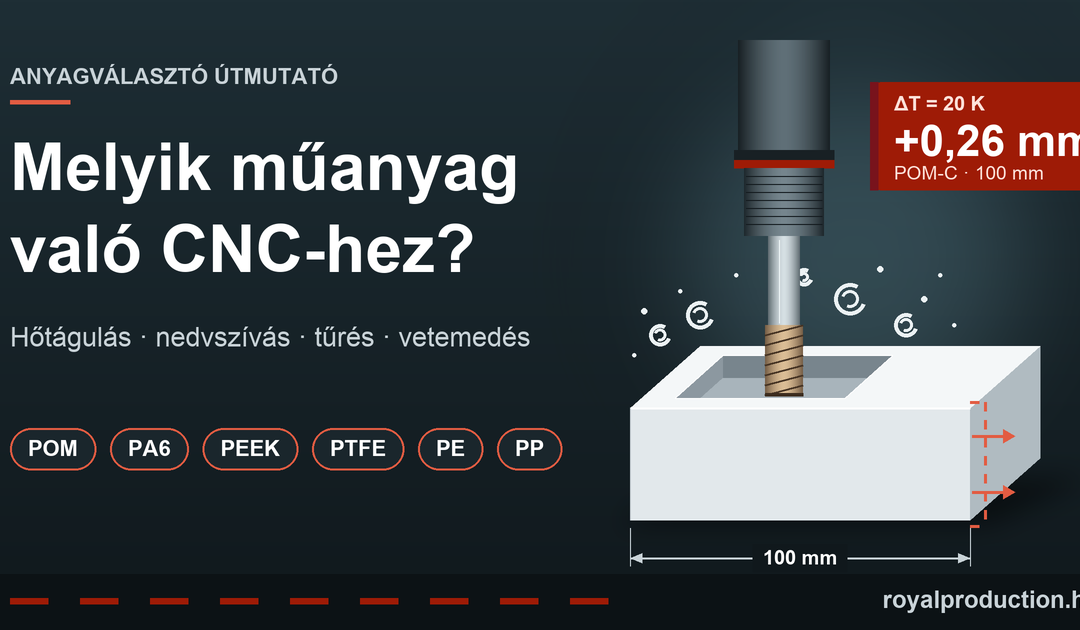
Egy műanyag alkatrész rajza ugyanúgy néz ki, mint egy alumíniumé, a viselkedése viszont más: a mérete a hőmérséklettel és – poliamidnál – a nedvességgel is változik, a kész darab pedig a gépről levéve is elgörbülhet. Ez az útmutató azt mutatja meg, hogyan választhatsz anyagot a POM, a PA, a PEEK, a PTFE, a PE és a PP közül, és mit érdemes a rajzra írni, hogy a legyártott és a beépített méret ugyanaz legyen.
Gödöllői üzemünkben a műanyag alkatrészek gyártását is vállaljuk. A cikkben szereplő számok gyártói adatlapokból és szabványoldalakról származnak, a forrásokat a végén soroljuk fel; az adatokat 2026. október 2-án ellenőriztük. Más gyártó vagy más típus értékei eltérhetnek, ezért a táblázat tájékoztató, nem garancia.
Miben más a műanyag megmunkálása, mint a fémé?
A Mitsubishi Chemical Group gyártói útmutatója négy tulajdonságot emel ki: a műanyagok hőtágulása akár tízszerese a fémekének, a hőt lassabban adják le, ezért helyben túlmelegedhetnek, az olvadási és lágyulási hőmérsékletük jóval alacsonyabb, és sokkal rugalmasabbak. A gyakorlatban ez négy következménnyel jár:
- A forgácsoláskor keletkező hőt a forgácsnak kell elvinnie, mert a munkadarab rossz hővezető. A hirtelen helyi melegedés feszültséget okoz, ami deformációhoz vagy töréshez vezethet.
- A kis merevség miatt a befogás és az alátámasztás pontossága döntő: a szorítóerő is elhajlíthatja az alkatrészt.
- A műanyag érzékenyebb a bemetszésekre, mint a fém. Menetvágásnál egyes anyagok kiszakadhatnak, marásnál a sarkoknál repedések és kipattogzások jelenhetnek meg.
- Az extrudált félkész termékben a gyártásból származó belső feszültség marad, és ez a megmunkálás közben szabadul fel.
A hat leggyakoribb műanyag CNC-gyártáshoz egy táblázatban
A táblázat az Ensinger félkész termékeinek adatlapjai alapján készült. Az értékek az adott típusra és mérési feltételre vonatkoznak, a pontos tartományokat a forrásoldalak adják.
| Anyag (Ensinger típus) | Hőtágulás, 10⁻⁵ 1/K | Vízfelvétel, 23 °C | Használati hőmérséklet | Megjegyzés |
|---|---|---|---|---|
| POM-C (TECAFORM AH natural) | 13 (23–60 °C) | 0,05–0,1% (24/96 óra) | 100 °C tartósan | mérettartó, jól megmunkálható |
| PA6 (TECAMID 6 natural) | 12 (23–60 °C) | 0,3 / 0,6% (24/96 óra) | 100 °C tartósan | kopásálló, mérete a nedvességgel változik |
| PEEK (TECAPEEK natural) | 5 (23–60 °C) | 0,02–0,03% (24/96 óra) | 260 °C tartósan | hő- és vegyszerálló, drága |
| PTFE (TECAFLON PTFE natural) | 13 (23–100 °C) | 0,01% | 260 °C tartósan | kis súrlódás, lágy, kúszásra hajlamos |
| PE-HD (TECAFINE PE300 natural) | 18 | alacsony (a gyártó szerint) | −50 és +80 °C között | olcsó, nagy hőtágulás, sorjára hajlamos |
| PP-H (TECAFINE PP natural) | 16 | – | 0 és +100 °C között | vegyszerálló, nagy hőtágulás |
Két dolgot érdemes leolvasni belőle. A PEEK hőtágulása kevesebb mint fele a POM-C-nek, a PE-é és a PP-é viszont nagyobb. A poliamid 24 és 96 órás vízfelvétele pedig megtévesztő: a rövid merítés után kapott szám jóval kisebb annál, amit az alkatrész hosszabb idő alatt felvehet. Erről a nedvszívásról szóló részben írunk.
Hőtágulás: mekkora eltérést okoz egy 100 mm-es méreten?
A méretváltozás a hőtágulási együttható, a méret és a hőmérséklet-különbség szorzata. Egy 100 mm-es POM-C méret 20 K különbségnél a táblázat 13 × 10⁻⁵ 1/K értékével 0,26 mm-t változik, PEEK-nél ugyanez 0,10 mm, PE-HD-nél 0,36 mm. Már 5 K eltérés is 0,065 mm a POM-C-nél, vagyis egy ±0,02 mm-es tűrés a műhely és a mérőszoba közötti hőmérséklet-különbségen is elbukhat. Az együttható meghatározását többek között az ISO 11359-2 szabvány írja le, termomechanikai analízissel.
Ezért számít, hogy a rajzi méretek az ISO 1 szabvány szerint 20 °C-ra vonatkoznak, és hogy a mérés milyen hőmérsékleten történik. Egy szállítói ökölszabály szerint műanyag alkatrésznél a tűrés a mérettel arányos: hüvelykenként ±0,001 hüvelyk, vagyis nagyjából ±0,1%, 100 mm-nél tehát körülbelül ±0,1 mm. Ennél szűkebb tűrést csak a működést ténylegesen meghatározó méretre érdemes kérni, stabil anyagnál (POM-C, PEEK), megadott mérési hőmérséklettel.
Nedvszívás: miért más a poliamid, mint a POM?
A POM-C 24–96 órás vízfelvétele 0,05–0,1%, a PEEK-é 0,02–0,03%, így a méretüket a páratartalom a gyakorlatban nem mozdítja. A poliamid más: egy magyar forgalmazói leírás szerint nedves levegőn vagy vízben akár 8 tömegszázaléknyi vizet is felvehet, és ez méretváltozással jár. A víz javítja az ütés- és rezgésállóságot, a folyamat viszont lassú, ezért a megmunkálás utáni mérés és a beépített állapot között eltérés keletkezhet.
A rajzon ezért érdemes megadni, hogy az alkatrész száraz vagy kondicionált állapotban épül-e be, vagy olyan anyagot választani, amelynek mérete nem függ a nedvességtől. A vízfelvétel mérési módját az ISO 62 szabvány írja le: merítés vagy páratartalom, szabályozott körülmények között.
Vetemedés és belső feszültség a műanyag félkész termékben
Gyakori eset, hogy a hibátlanul kimart darab a gépről levéve elgörbül. Az ok a félkész termék belső feszültsége: az extrudált lap külseje hamarabb hűl ki, mint a közepe, és a feszültség akkor szabadul fel, amikor az egyik oldalról anyagot veszünk le. A Mitsubishi útmutatója szerint a megmunkálás okozta feszültséget növeli a tompa szerszám, a túlzott hőfejlesztés, és az is, ha nagy anyagmennyiséget, jellemzően az egyik oldalról távolítanak el.
Ellenszerek: a hidegből behozott anyagot hagyni kell szobahőmérsékletre melegedni, a nagyolást érdemes felváltva két oldalról végezni, nagy síkságigénynél pedig a nagyolás és a simítás közé feszültségmentesítő temperálás kerül. A kritikus méreteket a temperálás után, könnyű fogással simítják. A Mitsubishi a saját félkész termékeit gyártás közben feszültségmentesíti, megmunkálás utáni temperálásra a kész alkatrészek közül kevésnek van szüksége.
Melyik műanyagot válaszd? Döntési segéd
- Pontos méret, száraz környezet, csúszó vagy kopó felület: POM-C. Kicsi a vízfelvétele, jól megmunkálható, 100 °C-ig tartósan használható.
- Kopás, ütés, zajcsillapítás: PA6, ha a szerkezet elviseli a nedvesség miatti méretváltozást.
- 100 °C fölött vagy erős vegyszerek mellett: PEEK. Tartósan 260 °C-ig használható, a hőtágulása kicsi, általában viszont a felsoroltak közül a legdrágább.
- Vegyszerállóság, kis súrlódás, tömítés: PTFE. Lágy anyag, kúszásra és nagy hőtágulásra hajlamos, ezért szűk tűrést nehéz tartani rajta.
- Olcsó, nagy méretű, vegyszerálló alkatrész: PE-HD vagy PP, de a legnagyobb hőtágulással és sorjaképződéssel.
- Átlátszó burkolat vagy fedél: polikarbonát vagy plexi (akril). A polikarbonát amorf anyag, az ásványolaj-alapú hűtőfolyadék feszültségrepedést okozhat benne.
Élelmiszerrel vagy gyógyászati közeggel érintkező alkatrészhez külön, erre minősített típus kell. Az Ensinger PEEK-oldala szerint az FDA- és az EU 10/2011 rendeletnek megfelelő, valamint az ISO 10993 szerinti biokompatibilis típusok különálló termékek.
Tervezési szabályok műanyag alkatrészekhez
- Éles belső sarok helyett lekerekítést tervezz, mert a műanyag érzékeny a bemetszésre. A belső rádiuszokról és a falvastagságokról a gyárthatósági útmutatónkban írtunk részletesen.
- A furat mélysége lehetőleg ne haladja meg az átmérő kétszeresét. Mélyebb furatban a hő felgyűlik, és a furat mérete eltérhet, különösen vékony falnál.
- Belső menethez a menetmarás, külsőhöz az esztergálás a legjobb CNC-gépen. Menetfúrónál a rugalmas anyag miatt a kész menet mérete eltérhet.
- Vékony falú darabot vákuumos készülékkel vagy kétoldalas ragasztóval rögzítenek, mert a szorítóerő deformálja. A minimális falvastagság az anyagtól és a geometriától függ, ezt a rajz alapján érdemes a gyártóval egyeztetni.
- A szívós anyagok (PE, PTFE, PA) hajlamosabbak a sorjára, mint a keményebbek (PEEK). Írd a rajzra a sorjázási és élletörési igényt.
- A száraz vagy sűrített levegős megmunkálás terjed. A hűtő-kenő folyadék mély furatnál és menetfúrásnál szükséges, az amorf anyagokban viszont repedést okozhat.
Milyen anyagokat dolgozunk fel, és hogyan ellenőrizzük?
Műanyagok közül a POM-ot, a poliamidot (PA6), a PTFE-t (Teflon), a plexit (akrilt) és a polikarbonátot, műszaki műanyagként a PEEK-et is megmunkáljuk. Gödöllői üzemünkben 3 és 4 tengelyes marást és CNC esztergálást végzünk, a méréshez pedig POLI SKY 3D lézeres koordináta-mérőgépünk van; a gépparkunkról szóló oldalon részletesebben is olvashatsz. A lézeres mérés érintésmentes, ami lágy anyagnál azért előny, mert a tapintó nem nyomja be a felületet.
A kritikus alkatrészekhez mérési jegyzőkönyvet készítünk, amely igazolja a rajz szerinti tűrések betartását. Műanyag alkatrésznél érdemes kérni, hogy a jegyzőkönyv a mérés hőmérsékletét is rögzítse, a hőtágulásról szóló rész szerint ez számít. A cégről és a hátteréről honlapunkon is olvashatsz.
Mit írj a rajzra, és mit add meg az ajánlatkéréskor?
- az anyag pontos jelölését (például POM-C, PA6, PEEK), szükség esetén a gyártót, a típust, a színt és a töltőanyagot;
- a használati környezetet: hőmérséklet-tartományt, nedvességet, vegyszereket, élelmiszer- vagy gyógyászati érintkezést;
- a tűrést csak a működő méretekre, a mérési hőmérséklettel, a többire általános tűrést;
- a sorjázási, élletörési és felületi igényt;
- a darabszámot és a szállítási határidőt.
A kapcsolat oldalon a 3D modell (STEP) és a tűréseket tartalmazó műszaki rajz (PDF) mellett a darabszámot és az anyagszükségletet kérjük megadni. A megkeresésekre 24 órán belül szakmai visszajelzést vállalunk.
Gyakori kérdések
Mekkora tűrés tartható műanyag alkatrészen?
Ez az anyagtól, a mérettől és a hőmérséklettől függ. Egy szállítói ökölszabály hüvelykenként ±0,001 hüvelykkel számol, ami nagyjából ±0,1% a mérethez viszonyítva. Szűkebb tűrést érdemes csak a működést meghatározó méretekre kérni, stabil anyagnál és megadott mérési hőmérséklettel.
Miért változik a poliamid mérete?
Mert nedvességet vesz fel a levegőből vagy a vízből, egy forgalmazói leírás szerint akár 8 tömegszázalékot is. A POM-C és a PEEK 24–96 órás vízfelvétele a gyártói adatlap szerint 0,02–0,1%.
POM vagy PA a jobb csúszó alkatrészhez?
Száraz, pontos méretet igénylő helyen a POM-C, ütésnek és kopásnak kitett, a méretváltozást elviselő szerkezetben a PA6. A döntéshez a használati környezet nedvességtartalma a kulcs.
Lehet hűtőfolyadékkal műanyagot megmunkálni?
Igen, de nem mindegy, mivel. Az ásványolaj-alapú hűtőfolyadék az amorf műanyagokban (például PC, PSU, PEI) feszültségrepedést okozhat. Ezért a gyártók gyakran száraz vagy sűrített levegős megmunkálást javasolnak, hűtőfolyadékot pedig mély furatnál és menetfúrásnál.
Mikor éri meg a PEEK a POM helyett?
Ha az alkatrész tartósan 100 °C fölött dolgozik, erős vegyszerekkel érintkezik, vagy a hőmérséklet-ingadozás miatt a kis hőtágulás számít: a PEEK 5 × 10⁻⁵ 1/K értéke kevesebb mint fele a POM-C 13 × 10⁻⁵ 1/K értékének. Cserébe az anyag általában drágább.
Kell-e az alkatrészt temperálni megmunkálás után?
A Mitsubishi Chemical Group szerint kevés kész alkatrésznek van rá szüksége. Szűk síkság- vagy tűrésigénynél a nagyolás és a simítás közötti temperálás segít, a kritikus méreteket pedig utána kell simítani.
Források
- Mitsubishi Chemical Group: Machinist’s toolkit – Guide to machining plastic parts (2022).
- Műanyagok forgácsolása (PDF, perfortek.hu), az Ensinger forgácsolási ajánlásai alapján.
- Ensinger típusadatok: POM-C, PA6, PEEK, PTFE, PE-HD, PP; az Ensinger PEEK-oldala a minősített típusokról.
- Szabványok az ISO oldalán: ISO 1:2022, ISO 62:2008, ISO 11359-2:2021.
- Ted Doiron: 20 °C – a hosszmérés szabványos vonatkoztatási hőmérsékletének története, Journal of Research of the NIST, 2007.
- Fluorocarbon Group: A guide to machining PTFE; UMundum: poliamid (a nedvességfelvételről).